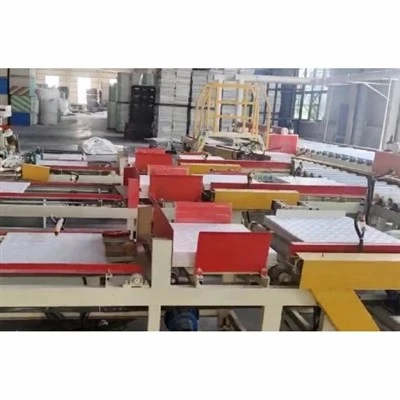
Інвестування в комерційний класМашина для виготовлення гіпсокартону з ПВХ покриттямє основними капітальними витратами для виробників будівельних матеріалів, промислових дистриб’юторів і будівельних підприємців. Щоб зберегти сильну конкурентну перевагу та забезпечити довгострокову прибутковість на світовому ринку, керівники заводів повинні розуміти важливі інженерні параметри, які визначають ефективність лінії, зменшення відходів і кінцеву якість плитки.
Абсолютна необхідність високошвидкісної синхронізації різання
Поширена помилкова думка серед нових виробників полягає в тому, що лінія виробництва стельової плитки — це просто стандартний ламінатор, підключений до окремого столу для різання. У високошвидкісних промислових середовищах із великим об’ємом роботи така від’єднана конфігурація призводить до катастрофічних відходів. Конвеєр для ламінування та високошвидкісна різальна пила повинні працювати як єдина, ідеально синхронізована, єдина система.
Якщо швидкість каретки ріжучої пилки відхиляється від швидкості безперервної подачі блоку ламінування навіть на частки міліметра в секунду, це створює серйозне навантаження на розтяг або стиснення щойно нанесеної плівки ПВХ. Це тертя призводить до мікроскопічних розривів по периметру плитки або негайного розшарування на кутах. Використання літаючої пилки з сервоприводом, яка фіксує швидкість основного конвеєра за допомогою точного зворотного зв’язку кодера, забезпечує чисті квадратні розрізи з чітким допуском ±0,5 мм, зберігаючи краї виробу.
Механіка нанесення клею та видалення пилу з поверхні
Довговічність гіпсокартонної плити з ПВХ покриттям у промислових приміщеннях з високою вологістю повністю залежить від хімічної цілісності її клейового шару.
Видалення крейдяного пилу:Стандартні підкладки з гіпсокартону природно містять тонкий шар крейдяного порошку з заводу з обробки серцевини. Якщо перед склеюванням цей порошок ретельно не збовтувати та не пропилососити потужними обертовими щітками, клей прилипає до пилу, а не до твердої плитної основи. Це призводить до масового утворення бульбашок і лущення поверхні протягом кількох місяців після встановлення на ринку.
Мікрорегульоване роликове покриття:Машина повинна мати хромовані, прецизійно відшліфовані рухомі ролики з тонкими мікрорегулюваннями. Нерівномірне нанесення клею створює вологі плями, які сповільнюють час затвердіння, або сухі плями, які викликають миттєве відшаровування плівки. Рівномірний ультратонкий клейовий шар оптимізує хімічне з’єднання, зберігаючи витрати на сировину мінімальними.
Планування вашого заводу на майбутнє завдяки модульному дизайну
Під час планування планування нового заводу настійно рекомендуємо віддати перевагу модульній структурі обладнання. Спочатку ваш локальний ринковий попит може потребувати лише базового ламінування, стандартного різання та ручного укладання. Однак у міру розширення обсягів комерційних контрактів ваша виробнича інфраструктура повинна дозволяти вам легко вставляти автоматичні машини для наклеювання полівінілхлоридної стрічки з чотирма кромками, роботизовані стріли для палетування та автоматизовані вбудовані вузли термоусадочного комплектування, не змушуючи вас скасовувати або радикально переробляти ваші інвестиції в ламінування серцевини та різання.
Віддаючи пріоритет точної синхронізації сервоприводів, суворому контролю над пилом і модульній структурі інфраструктури, інвестори проекту забезпечують довговічність конструкційних механізмів, мінімальні відходи та внутрішній будівельний продукт, який без особливих зусиль відповідає світовим архітектурним стандартам відповідності.