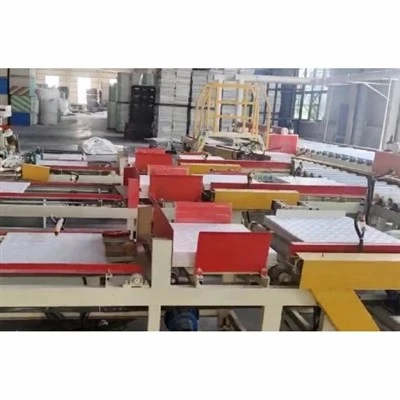
Інвестування в комерційний класлінія виробництва гіпсової стельової плиткиявляє собою великі капітальні витрати для виробників будівельних матеріалів, дистриб'юторів і будівельних підприємців. Щоб забезпечити довгострокову прибутковість і зберегти конкурентоспроможність на світовому ринку, першорядне значення має розуміння важливих інженерних змінних, які визначають ефективність лінії та кінцеву якість плитки.
Ключова синхронізація між ламінуванням і різанням
Поширеною помилкою серед нових виробників є те, що лінія виробництва стельової плитки — це просто окрема машина для ламінування, підключена до незалежного столу для різання. У високошвидкісних промислових середовищах така установка призводить до високого рівня відмов. Конвеєр для ламінування та високошвидкісна різальна пила повинні працювати як єдина, ідеально синхронізована система. Якщо швидкість каретки ріжучої пилки відхиляється від швидкості безперервної подачі блоку ламінування навіть на частки міліметра в секунду, це створює серйозне навантаження на розтяг або стиснення щойно нанесеної плівки ПВХ. Це тертя призводить до мікроскопічних розривів по периметру плитки або негайного розшарування. Використання літаючої пилки з сервоприводом, яка фіксує швидкість конвеєра за допомогою точного зворотного зв’язку кодера, забезпечує чисті квадратні розрізи з допуском ±0,5 мм.
Керування клеєм і попередня обробка поверхні
Довговічність гіпсової ПВХ стельової плитки в промислових приміщеннях з високою вологістю повністю залежить від якості її клейового шару.
Видалення пилу:Стандартні гіпсокартонні плити містять тонкий шар крейдяного порошку з заводу-виробника. Якщо цей порошок ретельно не перемішати та не пропилососити потужними обертовими щітками перед склеюванням, клей з’єднується з пилом, а не з твердою плитною підкладкою, що призведе до широкого утворення бульбашок на поверхні протягом кількох місяців після встановлення.
Мікрорегульоване роликове покриття:У лінійці обов’язково повинні бути хромовані валики для раку з тонкими мікрорегулюваннями. Нерівномірне нанесення клею створює вологі плями, які сповільнюють час затвердіння, або сухі плями, які викликають миттєве відшаровування плівки. Рівномірний тонкий шар оптимізує хімічне з’єднання, зберігаючи мінімальні витрати на клейовий матеріал.
Розрахунок на майбутнє завдяки модульним планам ліній
Встановлюючи нове планування заводу, настійно рекомендується вибрати модульну конструкцію виробничої лінії. Спочатку ваш ринковий попит може потребувати лише базового ламінування, різання та ручного укладання. Однак у міру розширення обсягів комерційних контрактів ваша виробнича інфраструктура повинна дозволяти вам легко вставляти автоматичні машини для наклеювання полівінілхлоридної стрічки з чотирма кромками, роботизовані стріли для палетування та автоматизовані вбудовані вузли термоусадочного комплектування, не змушуючи вас скасовувати або радикально переробляти ваші інвестиції в ламінування серцевини та різання.
Віддаючи пріоритет точної синхронізації, суворому управлінню пилом і модульній структурі, інвестори проекту забезпечують довговічність конструкційного обладнання, мінімальні відходи та внутрішній будівельний продукт, який без зусиль відповідає світовим архітектурним стандартам.